+
Fundição industrial com 60+ anos de operação
A Metal Indianápolis é uma empresa de fundição de ferro fundido que projeta, funde, usina e entrega peças de ferro fundido sob especificação técnica, do protótipo ao lote seriado. Com fundição e usinagem próprias, laboratório metalúrgico interno e certificação ISO 9001, atendemos indústrias que não podem parar: automotivo, agrícola, compressores, construção e bens de capital.
Processo produtivo, etapa por etapa
1 · Engenharia
Análise de desenho (DWG, STEP, PDF) ou amostra. Definição de liga, contrações, macharia e plano de fabricação de peças em ferro fundido.
2 · Fusão e moldagem
Fusão a 1.200–1.500 °C com análise química por espectrometria em cada corrida. Moldagem em areia para geometrias complexas.
3 · Usinagem CNC
Acabamento em usinagem CNC com tolerância de ±0,01 mm, sem terceirizar a etapa crítica.
4 · Laudo e entrega
Relatório com química, dureza Brinell e metalografia. Lote rastreável da corrida à expedição.
Materiais: cinzento e nodular
Trabalhamos as duas ligas-mãe da indústria: ferro fundido cinzento (GG20–GG35, amortecimento e usinabilidade) e nodular (GGG40–GGG80, resistência e pressão). O comparativo definitivo está no pilar ferro fundido cinzento e nodular, e a base educacional no guia de ferro fundido. Também produzimos fundição de peças sob as demais especificações do seu projeto.
Setores atendidos
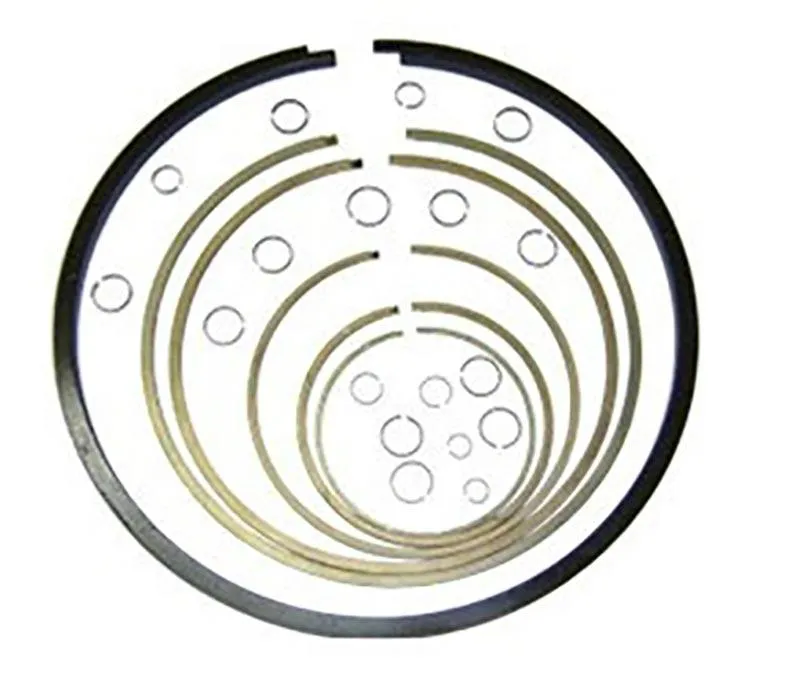
Automotivo e autopeças (fabricante de peças automotivas), agrícola (peças para tratores), compressores (camisas e anéis de segmento), máquinas e equipamentos (peças para máquinas, cubos e mancais, roldanas) e construção civil. Se o seu segmento usa ferro fundido, provavelmente já fizemos peça parecida.
Por que fundir com a Indianápolis
de fundição
certificada
espectrômetro + dureza
na usinagem CNC
resposta de orçamento
Como orçar em 3 passos
1) Envie desenho (DWG, DXF, STEP, PDF) ou amostra + quantidade estimada. 2) Nossa engenharia valida liga, tolerância e ferramental em até 48h úteis. 3) Você recebe proposta com prazo, lote e condições, e o preço do ferro fundido explicado item a item, sem caixa-preta.
Onde atendemos
Planta em Itaquaquecetuba (SP), com expedição para todo o Brasil, com força total na fundição em São Paulo e serviços de fundição na Grande SP. Conheça a empresa e fale com a engenharia.
Quanto custa fundir uma peça? Anatomia do preço
O preço de uma peça fundida tem cinco componentes, e entender cada um é o que permite negociar com inteligência em vez de pedir “desconto” no escuro. Material (liga + peso bruto com canais e massalotes, não só peso final), molde/ferramental (amortizado no lote, por isso volume derruba preço unitário), fusão e moldagem (energia + mão de obra de macharia), usinagem e acabamento (cada tolerância apertada soma passes no CNC) e controle e laudos. Detalhe adicional sobre valores em preço do ferro fundido.
Três alavancas reais de economia: 1) consolidar volumes (dois pedidos de 300 peças fundidos juntos custam menos que separados); 2) revisar tolerâncias, manter ±0,1 mm onde ±0,5 mm basta elimina passes; 3) aceitar a liga mínima que atende à norma (GG25 em vez de GGG40 onde não há pressão). Nossa engenharia sugere essas trocas na proposta, porque peça superespecificada é dinheiro parado, conduta de fundição parceira, não de vendedor.
Prazos reais por tipo de peça
| Cenário | Prazo típico | Observação |
|---|---|---|
| Reposição com molde existente | 10–20 dias úteis | O caminho mais rápido e barato |
| Peça nova, molde novo simples | 30–45 dias úteis | 15–20 dias só de ferramental |
| Peça complexa + usinagem fina | 45–60 dias úteis | Inclui try-out e ajustes dimensionais |
| Urgência / quebra de máquina | a combinar | Fura-fila parcial; fale antes de parar a linha |
Checklist de 10 itens para homologar uma fundição
Use esta lista antes de fechar com qualquer fornecedor, inclusive conosco:
1) ISO 9001 válida e escopo cobrindo fundição. 2) Laboratório próprio com espectrômetro (terceirizar análise atrasa e encarece). 3) Usinagem interna ou subcontratada declarada. 4) Laudo por lote, não “certificado genérico”. 5) Rastreabilidade corrida→peça. 6) Capacidade de reserva para seus picos. 7) Política de refugo e reposição documentada. 8) Referências em peças para máquinas similares às suas. 9) Engenharia que responde tecnicamente (não só comercial). 10) Visita à planta liberada, fundição boa mostra o chão de fábrica.
Transparência: atendemos aos 10 itens e podemos demonstrar cada um em visita a Itaquaquecetuba ou por videochamada técnica.
Casos típicos por segmento
Automotivo: série de suportes e carcaças em GG25 com usinagem total e entrega Just-in-Sequence para Tier 1, o padrão que aplicamos como fabricante de peças automotivas. Agrícola: reposição de carcaças e suportes de trator com molde próprio do cliente guardado em nossa ferramentaria. Compressores: conjunto camisa + anéis com vedação usinada e teste dimensional 100% (camisas e anéis). Máquinas: bases e mancais com alívio de tensões e retífica de assentamento. Cada caso segue o rito: desenho → liga → ferramental → lote piloto → série com laudo.
Processos de moldagem: qual serve à sua peça
Areia verde (green sand). O cavalo de batalha: barato, rápido e flexível, ideal para séries médias e geometrias variadas como peças gerais em ferro fundido. Acabamento superficial mediano, compensado pela usinagem posterior.
Cura a frio (cold box / no-bake). Machos e moldes com resina curada quimicamente: precisão dimensional superior para peças complexas, canais internos e paredes finas, o padrão de peças para máquinas com tolerância de fundido apertada.
Shell molding (casca). Molde em casca de resina para acabamento fino e repetibilidade em séries, econômico acima de alguns milhares de peças. Fundição em coquilha (molde permanente) entra em volumes altos de peças pequenas, com microestrutura refinada pelo resfriamento rápido.
A escolha do processo é decisão de engenharia com impacto direto em preço e prazo, e faz parte da proposta técnica que entregamos em 48h para sua peça sob encomenda.
Sucata, energia e sustentabilidade real
Fundição é, por natureza, economia circular: a carga do forno leva 50–90% de sucata de aço e ferro gusa, e canais, massalotes e peças refugadas voltam integralmente ao forno, o índice de reaproveitamento metálico interno beira 100%. A areia de moldagem é regenerada e recirculada em múltiplos ciclos, e o cavaco da usinagem CNC retorna como matéria-prima. Para o comprador com metas ESG, isso significa: peça fundida tem pegada de material virgem muito menor que forjado ou usinado de barra, argumento documentável no seu relatório de sustentabilidade, com origem e laudos do lote.
Some a isso a durabilidade: um componente em ferro nodular bem especificado trabalha décadas com manutenção mínima, o oposto da obsolescência programada. Especificar certo (liga mínima que atende, tolerância necessária, inspeção proporcional) é a forma mais honesta de comprar verde e barato ao mesmo tempo.
7 erros ao contratar fundição (e como evitá-los)
1) Cotar sem desenho. “Peça parecida com foto” gera proposta com gordura de risco de 20–40%. Desenho com tolerâncias corta esse prêmio na hora. 2) Ignorar o ferramental. Molde é ativo: pergunte quem paga, quem guarda e quem herda, molde preso em fundição ruim é refém. 3) Comparar só preço unitário. Some refugo, retrabalho, frete e parada de linha: o barato com 8% de refugo perde do “caro” com 0,5%.
4) Não definir inspeção. Sem critério de aceitação escrito, toda discussão de qualidade vira queda de braço. 5) Concentrar 100% num fornecedor sem dual source em itens críticos, homologue um segundo para itens agrícolas sazonais e séries automotivas. 6) Esquecer logística reversa de moldes e sobras. 7) Trocar de fundição por centavos perdendo histórico de processo: cada troca zera a curva de aprendizado do ferramental. Estabilidade de fornecedor é ativo, precifique isso.
Garantia, reposição e pós-venda
Garantia de fundido cobre defeito de material e processo: composição fora da liga, dureza fora da faixa, descontinuidade interna acima do critério, apurados por laudo e contraprova. Não cobre erro de projeto do cliente, montagem incorreta ou operação fora do especificado, e é por isso que a proposta técnica registra liga, norma e inspeção: o combinado protege os dois lados. Peça com especificação documentada tem garantia acionável; peça “no fio do bigode” não tem nem de quem cobrar.
Na reposição, guardamos molde, programa CNC e especificação por 5 anos: recomprar é repetir pedido, sem novo setup de ferramental, vantagem direta sobre fundições que descartam molde e cobram tudo de novo. Para itens de giro (agro, anéis, camisas), sugerimos estoque consignado ou lote programado trimestral, eliminando ruptura na sua linha.
Fundir vs. usinar de barra vs. forjar: quando cada um
Fundir vence em geometrias complexas, lotes médios e ligas como cinzento e nodular, forma próxima do final com mínimo desperdício. Usinar de barra atende peças simples em baixo volume sem ferramental, porém com 60–80% do material virando cavaco. Forjar entrega tenacidade máxima para eixos e componentes de choque, ao custo de ferramental caro e geometria limitada. A decisão correta pondera volume, geometria e solicitação, e nossa engenharia indica o processo de menor custo total, mesmo quando a resposta é ‘não funda isso’. Compare ligas no pilar de materiais e operações no pilar de usinagem.
Em muitos projetos, a resposta é híbrida: fundir o bruto e usinar só as faces funcionais, o melhor custo por peça acabada na maioria dos casos industriais.
Microfusão e fundição de precisão: quando valem a pena
Para peças pequenas com detalhe fino, a microfusão por cera perdida entrega acabamento próximo ao final e tolerâncias de fundido muito superiores às da areia. O custo do molde cerâmico só se paga em volume ou em peças de alto valor agregado, como componentes de válvulas especiais e conexões instrumentadas. Nossa recomendação prática é direta. Abaixo de 500 peças pequenas e complexas, compare microfusão com areia + usinagem CNC complementar. Acima disso, a areia com macharia dedicada costuma vencer no custo total.
Existe ainda a zona intermediária atendida por moldagem em casca e cura a frio de alta precisão, que reduzem a usinagem posterior sem o custo da cerâmica. É nessa faixa que moram peças para máquinas de série média e componentes de precisão como anéis, onde cada décimo economizado na usinagem multiplica a margem do lote.
Custeio na prática: exemplo numérico de um lote
Considere uma carcaça de 12 kg em GG25, lote de 1.000 peças. O material com canais representa cerca de 35% do custo, o ferramental amortizado soma 15%, fusão e moldagem 20%, usinagem e acabamento 22% e controle com laudos 8%. Dobre o lote para 2.000 e o ferramental cai para 8%, reduzindo o unitário em torno de 7%. Corte uma tolerância desnecessária de ±0,05 para ±0,2 mm e a usinagem encolhe perto de 30%.
Esses percentuais variam por geometria, mas a lógica é universal. Peça sempre a proposta aberta por blocos de custo. Fornecedor que detalha permite otimizar junto. Fornecedor que entrega número fechado esconde gordura. Trabalhamos com planilha aberta desde a primeira cotação de peças em ferro fundido, e revisamos o desenho gratuitamente em busca dessas economias antes de precificar.
Molde como ativo: propriedade, guarda e manutenção
O molde é um ativo industrial com vida útil mensurável em milhares de moldagens. Placas-modelo em alumínio ou resina duram dezenas de milhares de ciclos com manutenção. Macharias exigem revisão periódica de extração e respiros. Caixas de macho gastas geram rebarba e variação dimensional que a usinagem paga caro para corrigir. Por isso mantemos ferramentaria própria com plano de manutenção por molde e contador de ciclos, e o cliente acompanha o estado do seu ferramental em cada recompra.
Na contratação, defina por escrito a propriedade, a guarda gratuita por prazo, a responsabilidade por reforma e a devolução em caso de troca de fornecedor. Molde bem guardado por quem entende dura décadas e ancora seu custo. Molde abandonado em canto de galpão vira sucata em dois anos. Guardamos o ferramental de linhas agrícolas sazonais e séries automotivas com o mesmo rigor, porque recompra sem setup é vantagem competitiva para os dois lados.
Logística e embalagem de peças fundidas
Peça fundida viaja pesada e com faces usinadas vulneráveis. O padrão correto combina estrado dimensionado ao peso, calços que impedem deslocamento, faces críticas protegidas com inibidor e filme, e identificação por lote para rastreabilidade no recebimento. Para exportação ou litoral, embalagem com barreira de umidade e dessecante evita oxidação em trânsito. Cada entrega segue com romaneio vinculado ao laudo do lote, fechando o ciclo que começa na definição da liga e termina na sua doca.
Rastreabilidade total: da corrida à peça instalada
Quando uma peça falha em campo, a primeira pergunta é sempre qual lote, qual corrida e qual laudo. Nosso sistema marca cada lote com código que amarra ordem de produção, número da corrida, química do espectrômetro, dureza, operador e data de cada etapa até a expedição. Diante de qualquer não-conformidade, isolamos o escopo exato em minutos, em vez de condenar um trimestre inteiro de entregas por suspeita. É o mesmo rigor exigido por montadoras nos programas automotivos que atendemos.
Para o cliente, a rastreabilidade aparece de três formas práticas. Primeira, laudo por lote com número vinculado à nota fiscal, guardado por 5 anos. Segunda, marcação física nas peças (código gravado em região não funcional) permitindo identificar a origem mesmo anos depois, inclusive em peças agrícolas que rodam longe da fábrica. Terceira, histórico de processo do ferramental, que registra cada ajuste de molde e programa CNC ao longo das recompras. Auditoria de cliente encontra tudo em minutos, sem caça a papéis.
Se o seu setor exige PPAP, APQP ou certificações específicas de cadeias reguladas, tratamos a documentação como parte do escopo desde a proposta, com cronograma próprio e responsável designado. Qualidade documentada não é custo extra. É o produto.
Cubilô x indução: o forno certo para cada liga
O cubilô (forno a coque) entrega volume e custo baixo para cinzentos de grande tonelagem, com metalurgia estável em operação contínua. O forno a indução, por outro lado, oferece controle preciso de temperatura e química, troca rápida de liga e partida limpa, ideal para nodulares e lotes variados como anéis sob encomenda e séries curtas de peças para máquinas. Operar os dois processos, cada um onde vence, é parte da flexibilidade da nossa fundição. Para o cliente, o forno certo significa química repetível corrida após corrida, base de todo laudo confiável.
Na prática, pergunte ao fornecedor qual forno funde a sua peça e por quê. Resposta vaga aqui indica processo sem controle, e processo sem controle gera variação de dureza e microestrutura que nenhum desconto compensa. Compare com os critérios do guia de materiais antes de fechar.
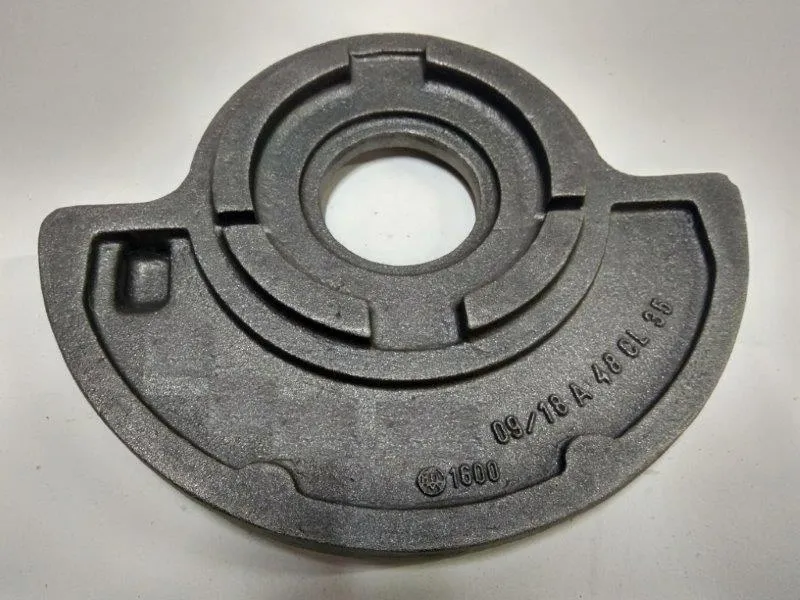
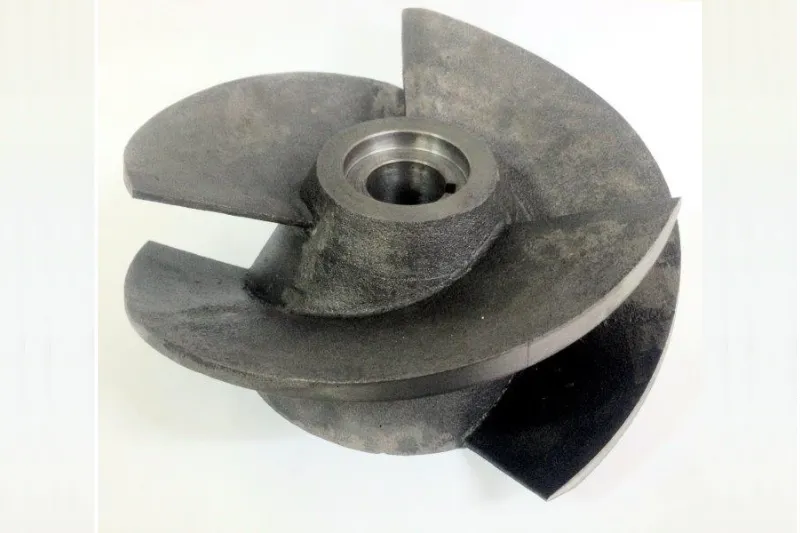
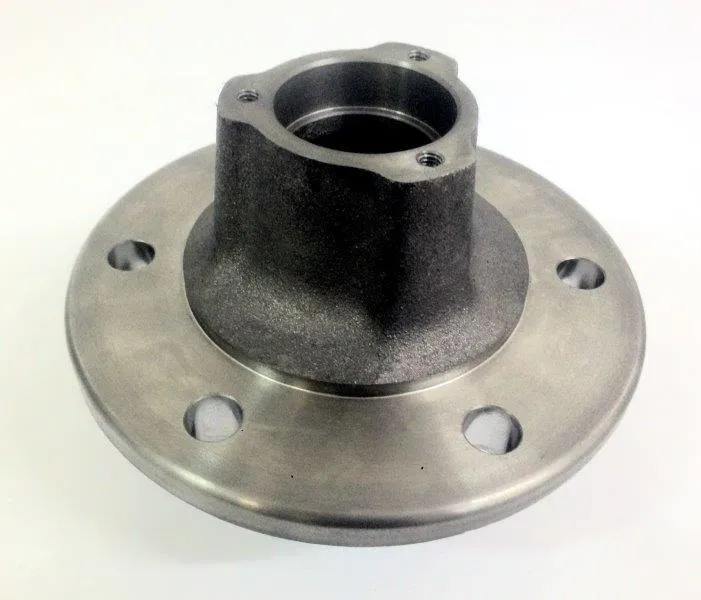
Produtos do cluster: fundição sob encomenda
Arraste para o lado para ver a linha completa.
Continue: técnica, engenharia e nichos
Pilares irmãos e conteúdo de apoio.
Perguntas frequentes
Vocês produzem sob desenho do cliente?
Sim, é o nosso core: DWG, STEP, PDF ou amostra física, com engenharia reversa quando necessário.
Qual o lote mínimo?
Varia por peça; a partir de 500 unidades a diluição de setup costuma viabilizar bem o custo.
Qual o prazo médio?
15–20 dias úteis para peças simples em lote; 30–45 para complexas; molde exclusivo soma 15–20 dias.
Acompanha laudo?
Sim: química, Brinell e metalografia por lote, com certificado ISO 9001 sob solicitação.
Fazem só fundição, sem usinagem?
Fazemos, mas recomendamos o conjunto: fundir + usinar no mesmo parque elimina retrabalho e disputa de tolerância.
Atendem fora de SP?
Sim, expedimos para todo o Brasil a partir de Itaquaquecetuba (SP).
O molde é meu ou da fundição?
Quem paga, leva o direito: definimos em proposta se o ferramental é do cliente (guardado conosco) ou amortizado no lote. Sem surpresa depois.
Fazem peça única de reposição antiga?
Sim, inclusive sem desenho: engenharia reversa por amostra ou levantamento dimensional, com custo de setup diluído a partir de pequenos lotes.
Como funciona a primeira compra?
Desenho ou amostra, proposta em 48h, lote piloto com dimensional para aceite e só então a série. Risco zero de volume errado.
Emitm laudo em inglês?
Sim, laudos bilíngues para clientes com matriz no exterior ou exigência de auditoria internacional.
Qual o valor mínimo de pedido?
Não há mínimo formal: unitários e protótipos são atendidos, com setup diluído a partir de pequenos lotes e preço ótimo em 500+ peças.
Vocês atendem pessoa física?
Nosso foco é B2B industrial; atendemos oficinas e retíficas com CNPJ mediante especificação técnica.
Vocês fazem projeto do zero, sem desenho?
Sim: a partir da necessidade (carga, ambiente, interface) nossa engenharia dimensiona, projeta o molde e valida o protótipo com você.
Como acompanho meu pedido?
Você recebe cronograma com marcos (ferramental, lote piloto, série) e fotos de cada etapa, com um engenheiro responsável do início à entrega.
Por quanto tempo guardam laudos e registros?
Por 5 anos, vinculados a nota fiscal e código de lote. Em auditoria, qualquer peça é rastreada até a corrida em minutos.
Atendem PPAP e APQP?
Sim, com documentação tratada como escopo do projeto, incluindo dimensional inicial, CEP e submissão por níveis conforme exigido.
Forno a indução é sempre melhor?
Não. Indução vence em flexibilidade e controle de liga. Cubilô vence em custo por tonelada em cinzentos de grande volume. O certo é o forno adequado à sua peça.
Existe contrato de confidencialidade para meus desenhos?
Sim. NDA padrão antes mesmo da cotação, com guarda restrita dos arquivos e devolução ou destruição certificada ao fim do projeto, conforme sua política.
Vocês reformam ferramental de outra fundição?
Sim. Avaliamos o molde existente, recuperamos placas, macharias e extração, e o colocamos no nosso padrão de manutenção, geralmente com custo menor que um ferramental novo.
Tire Seu Projeto do Papel
Desenho ou amostra → proposta em 48h úteis. Fundição + Usinagem. ISO 9001.