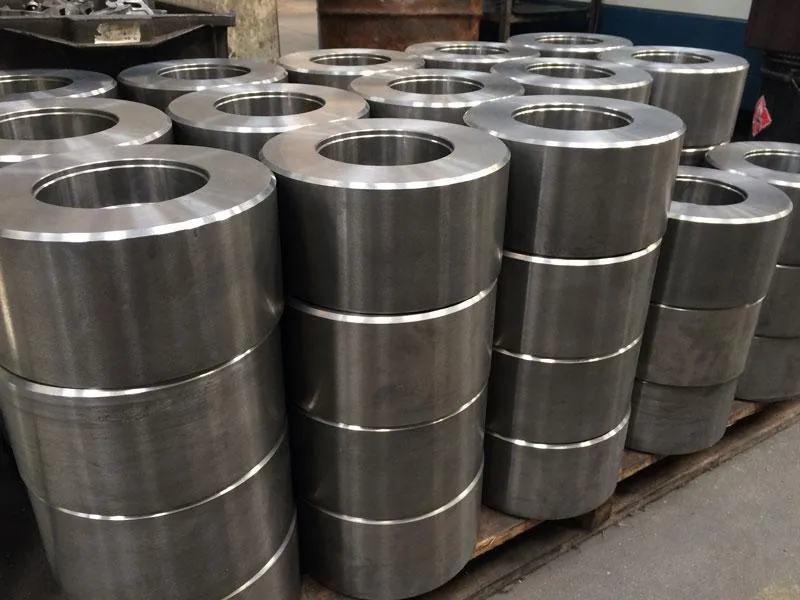
Rolos de apoio para betoneiras: especificação em ferro fundido
Guia técnico completo sobre rolos de apoio para betoneiras: especificação em ferro fundido para profissionais da indústria metalúrgica. Informações atualizadas com especificações, normas e aplicações industriais.
Artigo revisado em 18/09/2026: links atualizados e conectado à teia de clusters do site.
Leia também: ver cluster completo
Rolos de apoio para betoneiras: o que considerar na especificação
Função e solicitação mecânica dos rolos de apoio
Os rolos de apoio são componentes mecânicos essenciais em betoneiras de médio e grande porte, responsáveis por sustentar o tambor misturador e permitir sua rotação com o mínimo de atrito. Em betoneiras com capacidade de 400 a 2.000 litros, os rolos são montados em pares na estrutura base do equipamento, posicionados em um ângulo de 60° a 90° entre si, e o tambor se apoia sobre eles através de um anel de rolamento fixado na circunferência externa do tambor. A solicitação mecânica sobre cada rolo é composta por: carga radial resultante do peso do tambor vazio (400 a 1.500 kg) mais a massa de concreto fresco (1.500 a 5.000 kg), dividida pelo número de rolos de apoio (usualmente 2 ou 4); carga axial devido ao desalinhamento natural da estrutura e ao empuxo lateral gerado pela mistura helicoidal do concreto; e momento fletor no eixo do rolo pela distância entre o ponto de apoio e o mancal. Em uma betoneira de 1.000 litros com carga total de aproximadamente 3.000 kg e sistema de 4 rolos, cada rolo suporta cerca de 750 kg de carga radial estática, que pode chegar a 1.200 kg durante o tombamento inicial da betonada.
O regime de operação dos rolos de apoio é caracterizado por baixa velocidade de rotação (15 a 30 rpm para betoneiras de pequeno e médio porte, até 12 rpm para modelos maiores) e cargas predominantemente estáticas com picos dinâmicos durante o carregamento e descarregamento. O contato entre o rolo e o anel do tambor é do tipo Hertziano (rolo cilíndrico sobre anel cilíndrico), gerando tensões superficiais que podem atingir 150 a 300 MPa dependendo da geometria e dos materiais envolvidos. A principal solicitação de desgaste é por abrasão combinada com desgaste adesivo, pois o ambiente da betoneira é contaminado por pó de cimento, areia e água — uma lama abrasiva que penetra entre o rolo e o anel de rolamento. Os ciclos de operação incluem paradas e partidas frequentes (10 a 20 ciclos por hora), gerando picos de torque no momento da partida que solicitam o contato rolo-anel em regime de escorregamento total até que o tambor atinja a velocidade de regime. Esse escorregamento inicial é responsável por aproximadamente 40% do desgaste superficial acumulado ao longo da vida útil do componente.
Classes de ferro fundido recomendadas
A seleção da classe de ferro fundido para rolos de apoio de betoneiras é determinada primariamente pela exigência de resistência ao desgaste abrasivo, combinada com a necessidade de usinabilidade e custo controlado. O ferro fundido cinzento GG25 (EN-GJL-250) é a especificação mínima aceitável para rolos de betoneiras de pequeno porte (até 600 litros), oferecendo dureza Brinell entre 180 e 230 HB e resistência à tração de 250 MPa. Para betoneiras de médio e grande porte, o GG30 (EN-GJL-300) é o material padrão da indústria, com dureza de 200 a 250 HB e matriz perlitica (>90%) que proporciona resistência ao desgaste 25% superior ao GG25. A composição química do GG30 é ajustada com teor de carbono entre 3,1% e 3,4%, silício entre 1,8% e 2,2%, e adição controlada de cromo (0,15% a 0,30%) para estabilização da perlita e aumento da dureza sem comprometer a usinabilidade — o teor máximo de cromo é limitado a 0,35% para evitar a formação de carbonetos duros que acelerariam o desgaste das ferramentas de usinagem.
Para aplicações de maior exigência, como betoneiras de grande porte (>1.200 litros) e equipamentos de usinas de concreto, recomenda-se o ferro fundido nodular com matriz perlitica GGG60 (EN-GJS-600-3), que combina dureza de 230 a 280 HB com resistência ao escoamento de 420 MPa. A presença dos nódulos de grafita esferoidal na matriz perlitica confere ao material resistência ao desgaste por abrasão superior em 20% a 30% ao GG25, além de maior tolerância a cargas de impacto durante a operação com concreto seco ou agregados de maior granulometria. Uma alternativa de elevado desempenho é o ferro fundido branco ligado ao cromo (Ni-Hard 4 — ASTM A532 Classe I Tipo D), com dureza entre 550 e 700 HB, indicado para rolos de apoio em usinas dosadoras de concreto onde a capacidade de produção ultrapassa 40 m³/h. Nesse caso, o custo do material é 2,5 a 3 vezes superior ao GG25, mas a vida útil pode ser até 5 vezes maior em condições de abrasão severa, resultando em menor custo total por hora de operação. A validação metalúrgica de cada lote inclui análise química por espectrometria e medição de dureza Brinell em 3 pontos distintos da peça, garantindo homogeneidade das propriedades.
Geometria e tolerâncias dimensionais
A geometria dos rolos de apoio para betoneiras é cuidadosamente projetada para maximizar a vida útil do contato rolo-anel e garantir a estabilidade do tambor durante a rotação. O perfil mais comum é o cilíndrico reto, com diâmetros externos entre 150 mm e 350 mm e largura de face entre 60 mm e 150 mm, proporcionando uma área de contato suficiente para distribuir as cargas sem gerar tensões superficiais excessivas. A geratriz do rolo pode ser reta ou levemente abaulada (coroada) com raio de curvatura entre 500 mm e 2.000 mm. O abaulamento visa compensar os desalinhamentos angulares inevitáveis da estrutura e evitar a concentração de tensão nas bordas do contato — fenômeno conhecido como edge loading que pode reduzir a vida útil do conjunto em até 60% se não for mitigado. O diâmetro do furo central de montagem é padronizado em 60 mm a 100 mm, usinado com tolerância H7 (ISO 286), ou seja, para um furo de 80 mm a tolerância é +0,000 a +0,030 mm, permitindo montagem com interferência sobre o eixo de aço.
As tolerâncias dimensionais e geométricas seguem as classes de precisão estabelecidas pela prática industrial para componentes de máquinas de construção civil. O diâmetro externo do rolo é usinado com tolerância h9 (ISO 286) — para um rolo de 250 mm, a tolerância é -0,000 a -0,130 mm — garantindo a concentricidade com o furo central dentro de 0,10 mm, verificada com relógio comparador. A rugosidade superficial da face de contato é especificada entre Ra 1,6 µm e Ra 3,2 µm para garantir o coeficiente de atrito adequado com o anel do tambor: superfícies muito lisas (Ra < 1,6 µm) reduzem o atrito necessário para o arraste do tambor, podendo causar escorregamento em condições de carga; superfícies muito rugosas (Ra > 6,3 µm) aceleram o desgaste de ambos os componentes. O desvio de circularidade do diâmetro externo não deve exceder 0,05 mm, e o acabamento dos cantos vivos deve ser quebrado com chanfro de 2 mm x 45° para evitar concentração de tensão nas bordas. A tolerância de paralelismo entre as faces laterais do rolo é de 0,10 mm, assegurando montagem alinhada nos suportes da betoneira.
Processo de fundição e usinagem
O processo de fundição dos rolos de apoio em ferro fundido começa com a modelagem 3D da peça em software CAD, seguida pelo cálculo do sistema de canais e massalotes utilizando simulação computacional de enchimento e solidificação (software MAGMA ou similar). A simulação térmica prevê a localização de pontos quentes (regiões de solidificação tardia) e dimensiona os massalotes alimentadores para evitar rechupes internos. Para um rolo típico de 250 mm de diâmetro e 100 mm de largura pesando aproximadamente 35 kg, o sistema de canais e massalotes adiciona cerca de 10 a 15 kg de metal extra (30% a 40% do peso líquido), que será removido na usinagem e retornado à fusão como sucata. Os rolos são fundidos em moldes de areia verde ou areia ligada quimicamente (resina fenólica + catalisador ácido), com machos de areia curada a quente (shell core) para formar o furo central quando a geometria exige fundição com furo — embora a prática mais comum seja fundir o rolo maciço e usinar o furo posteriormente, especialmente para peças de pequeno e médio porte. A temperatura de vazamento é controlada entre 1.360 °C e 1.420 °C para garantir fluidez adequada sem gerar defeitos de queima de areia.
Após a desmoldagem e jateamento com granalha de aço (grau de limpeza Sa 2), a peça bruta segue para a usinagem em centros de usinagem CNC horizontais ou tornos verticais. A primeira operação é o torneamento externo de desbaste, removendo de 3 a 5 mm de sobremetal, seguido pelo torneamento de acabamento com passes finais de 0,3 a 0,5 mm. O furo central é mandrilado com barra de mandrilar e insertos de metal duro classe K10, atingindo a tolerância H7 especificada. Para rolos de grande série, uma única operação de usinagem combinada (torneamento + mandrilamento + faceamento) pode ser realizada em torno CNC com sub-placa automatizada, reduzindo o tempo de ciclo para 8 a 15 minutos por peça. O controle de qualidade durante a usinagem inclui medição em processo com probe de toque, verificando diâmetros a cada 20 peças com desvio máximo admitido de 0,02 mm acima da tolerância. Após a usinagem, as peças passam por controle final com medidor tridimensional (CMM) para verificação completa de todas as cotas e tolerâncias geométricas. Para rolos que exigem dureza superficial superior a 250 HB, realiza-se tratamento térmico de têmpera superficial por indução na face de contato (profundidade de camada endurecida de 2 a 5 mm), seguido de revenido a 200 °C para alívio de tensões.
Inspeção e vida útil esperada
A inspeção dos rolos de apoio de betoneiras segue critérios objetivos que combinam medições dimensionais periódicas com análise visual do desgaste superficial. Na inspeção inicial (peça nova), as dimensões verificadas incluem o diâmetro externo, a largura, o diâmetro do furo central, a concentricidade e a rugosidade superficial, registrados em ficha de inspeção individual que acompanha a peça durante toda sua vida útil. Durante a operação, a periodicidade recomendada para inspeção em campo é de 250 horas ou 30 dias para betoneiras em uso contínuo, incluindo medição do diâmetro externo com paquímetro digital (resolução de 0,01 mm) para quantificar o desgaste por abrasão. O desgaste máximo admissível é tipicamente de 3% a 5% do diâmetro original — para um rolo de 250 mm, o limite inferior é de 237,5 mm a 242,5 mm, dependendo da severidade da aplicação. Quando o desgaste atinge 50% do limite, inicia-se o monitoramento intensificado com medições semanais. A ovalização (diferença entre o maior e o menor diâmetro) não deve exceder 0,3 mm, sob pena de gerar vibração progressiva no tambor e danificar os mancais adjacentes.
A vida útil esperada para rolos de apoio em ferro fundido cinzento GG25 ou GG30 em betoneiras operando em condições normais (concreto convencional com slump de 80 a 120 mm, rotação de 18 a 25 rpm, limpeza diária do equipamento) situa-se entre 2.500 e 5.000 horas de operação efetiva, o que corresponde a 12 a 24 meses em canteiros de obras típicos. Para rolos em ferro nodular GGG60 ou Ni-Hard 4 em usinas de concreto, a vida útil esperada é de 6.000 a 12.000 horas — o dobro ou triplo dos rolos convencionais. Fatores que reduzem significativamente a vida útil incluem: operação com concreto seco (slump < 50 mm), que aumenta a abrasão em até 40%; falha no sistema de lubrificação dos mancais, levando ao travamento parcial do rolo e desgaste localizado por escorregamento; falta de limpeza diária com acúmulo de concreto endurecido no contato rolo-anel; e desalinhamento estrutural da betoneira com diferença superior a 2 mm na altura dos rolos de apoio. A substituição preventiva programada na metade da vida útil esperada é a prática de manutenção mais econômica, evitando falhas durante a operação que podem causar danos ao anel de rolamento do tambor, um componente 3 a 5 vezes mais caro que o rolo de apoio. Na Metal Indianápolis, a rolos de apoio para betoneiras é fabricada sob especificação, com controle de qualidade ISO 9001. Especificar corretamente a rolos de apoio para betoneiras evita retrabalho e aumenta a vida útil do conjunto. Solicite um orçamento de rolos de apoio para betoneiras para o seu projeto com nossa equipe técnica. A escolha da rolos de apoio para betoneiras certa começa pela análise do desenho técnico e da aplicação. Nossa fundição produz a rolos de apoio para betoneiras em ferro fundido nodular e cinzento, com usinagem CNC própria. Na Metal Indianápolis, a rolos de apoio para betoneiras é fabricada sob especificação, com controle de qualidade ISO 9001. Especificar corretamente a rolos de apoio para betoneiras evita retrabalho e aumenta a vida útil do conjunto. Solicite um orçamento de rolos de apoio para betoneiras para o seu projeto com nossa equipe técnica. A escolha da rolos de apoio para betoneiras certa começa pela análise do desenho técnico e da aplicação. Nossa fundição produz a rolos de apoio para betoneiras em ferro fundido nodular e cinzento, com usinagem CNC própria. Entender as particularidades da rolos de apoio para betoneiras ajuda engenheiros e projetistas na especificação. Para saber mais sobre rolos de apoio para betoneiras, fale com a nossa equipe comercial pelo WhatsApp. A Metal Indianápolis atende clientes de todo o Brasil com a rolos de apoio para betoneiras sob medida para cada projeto. Na Metal Indianápolis, a rolos de apoio para betoneiras é fabricada sob especificação, com controle de qualidade ISO 9001. Especificar corretamente a rolos de apoio para betoneiras evita retrabalho e aumenta a vida útil do conjunto. Solicite um orçamento de rolos de apoio para betoneiras para o seu projeto com nossa equipe técnica. A escolha da rolos de apoio para betoneiras certa começa pela análise do desenho técnico e da aplicação.