Fundição de ferro em pep set: processo, vantagens e aplicações industriais
Fundicao de ferro em pep set: Guia técnico completo sobre fundição de ferro em pep set: processo, vantagens e aplicações industriais para profissionais da indústria metalúrgica. Informações atualizadas com especificações, normas e aplicações industriais.
Leia também: fundição de ferro fundido sob encomenda
Artigo atualizado e ampliado em 18/09/2026: conteúdo revisado, expandido e com novas seções técnicas.
Fundição de ferro em pep set: o que considerar na especificação
O que é o processo pep set e como funciona
A fundição de ferro em pep set, também conhecida como moldagem em cura química com resina fenólica-uretânica, utiliza um sistema de duas partes: uma resina fenólica e um isocianato, que reagem na presença de um catalisador gasoso (amina terciária) para curar a areia instantaneamente. O processo ocorre em três etapas: mistura da areia com os ligantes, sopro da areia contra o modelo para formar o molde, e passagem do gás catalisador através da areia compactada. A cura ocorre em segundos, permitindo a desmoldagem imediata do modelo e a reutilização da caixa de moldagem para o próximo ciclo. A fundição de ferro em pep set destaca-se pela alta produtividade e pela excelente definição superficial das peças.
Vantagens produtivas do pep set para fundição de ferro
A principal vantagem da fundição de ferro em pep set é a velocidade do ciclo de moldagem. Enquanto a moldagem em areia verde exige de 4 a 24 horas para que o molde ganhe resistência suficiente, o pep set cura em 5 a 30 segundos, permitindo a produção de centenas de moldes por hora em equipamentos automáticos. A precisão dimensional é superior à areia verde, com classes de tolerância CT7 a CT9. O acabamento superficial resultante é mais liso, reduzindo a necessidade de usinagem posterior. Outra vantagem significativa é a menor geração de refugo por defeitos de moldagem, já que o molde curado é rígido e não deforma durante a manipulação e o vazamento do metal.
Aplicações industriais da fundição pep set
A fundição de ferro em pep set é particularmente adequada para peças de médio e grande porte que exigem boa precisão dimensional e acabamento superficial superior ao da areia verde. As aplicações típicas incluem carcaças de bombas industriais, corpos de válvulas para a indústria petroquímica, componentes de máquinas agrícolas como carcaças de transmissão, peças para compressores, e componentes de equipamentos de movimentação de terra. O processo também é amplamente utilizado na produção de machos complexos para o setor automotivo, onde os canais internos de refrigeração de cabeçotes e blocos de motor exigem geometrias intrincadas que só o pep set consegue reproduzir com precisão.
Comparação com outros processos de moldagem
Ao comparar a fundição de ferro em pep set com a moldagem em areia verde, as diferenças são marcantes. O pep set oferece precisão dimensional 30% superior e acabamento superficial mais liso, mas com custo de ligante 15% a 25% maior. Contra a moldagem em cura química com resina furânica, o pep set é mais rápido (segundos contra horas de cura) e não gera gases tóxicos de SO₂ durante a cura. Em comparação com a macharia shell molding, o pep set permite geometrias mais complexas e maior produtividade, embora o shell molding ofereça acabamento superficial ainda melhor. A escolha entre processos depende do volume de produção, da complexidade geométrica e dos requisitos dimensionais de cada peça.
Controle de gases e segurança na operação pep set
A operação da fundição de ferro em pep set requer cuidados específicos com segurança ocupacional. O gás catalisador utilizado, trietilamina (TEA) ou dimetiletilamina (DMEA), é inflamável e tóxico, exigindo sistemas de exaustão fechados e cortinas de ar nas áreas de injeção de gás. Sensores de detecção de amina monitoram continuamente a concentração no ambiente de trabalho, que deve permanecer abaixo do limite de tolerância de 10 ppm estabelecido pela NR-15. A operação correta inclui a purga do molde com ar comprimido após a cura para remover resíduos de gás antes do vazamento do metal. O tratamento dos efluentes gasosos é feito por lavadores de gases ou queimadores térmicos, garantindo a conformidade com a legislação ambiental.
Perguntas frequentes
Qual a diferença entre ferro fundido cinzento e nodular?
A diferença fundamental está na forma da grafita: no ferro cinzento a grafita é lamelar (em forma de flocos), o que confere alta capacidade de amortecimento de vibrações mas menor resistência à tração. No ferro nodular a grafita é esferoidal (em forma de nódulos), proporcionando maior resistência mecânica e ductilidade.
Quais as classes de ferro fundido mais comuns?
As classes mais comuns são GG20 (200 MPa de resistência à tração) e GG25 (250 MPa) para ferro cinzento, e GGG40 (400 MPa) e GGG50 (500 MPa) para ferro nodular. Cada classe atende a normas ABNT NBR, DIN, ISO e ASTM com especificações equivalentes.
O que significa GG20 e GG25 na classificação do ferro fundido?
GG vem do alemão ‘Grauguss’ (ferro fundido cinzento). O número indica a resistência à tração mínima em MPa. GG20 = 200 MPa, GG25 = 250 MPa. Na norma ABNT NBR 6589, estas classes equivalem a FC200 e FC250 respectivamente.
Qual o processo de fundição mais utilizado no Brasil?
O processo de moldagem em areia verde responde por cerca de 70% da produção brasileira de fundidos. Outros processos incluem cold box (caixa fria) para maior precisão dimensional, pep set para peças de médio porte, e microfusão (cera perdida) para geometrias complexas.
Quanto tempo leva o processo de fundição?
O ciclo completo, da aprovação do desenho à peça pronta, leva de 15 a 45 dias úteis, dependendo da complexidade. Isso inclui: preparação do molde, fusão em forno de indução, vazamento, resfriamento, rebarbação, tratamento térmico e usinagem final. Na Metal Indianápolis, a fundição de ferro em pep set é fabricada sob especificação, com controle de qualidade ISO 9001. Na Metal Indianápolis, a fundicao de ferro em pep set é fabricada sob especificação, com controle de qualidade ISO 9001. Especificar corretamente a fundicao de ferro em pep set evita retrabalho e aumenta a vida útil do conjunto. Solicite um orçamento de fundicao de ferro em pep set para o seu projeto com nossa equipe técnica. A escolha da fundicao de ferro em pep set certa começa pela análise do desenho técnico e da aplicação. Nossa fundição produz a fundicao de ferro em pep set em ferro fundido nodular e cinzento, com usinagem CNC própria. Entender as particularidades da fundicao de ferro em pep set ajuda engenheiros e projetistas na especificação. Para saber mais sobre fundicao de ferro em pep set, fale com a nossa equipe comercial pelo WhatsApp. A Metal Indianápolis atende clientes de todo o Brasil com a fundicao de ferro em pep set sob medida para cada projeto. Na Metal Indianápolis, a fundicao de ferro em pep set é fabricada sob especificação, com controle de qualidade ISO 9001. Especificar corretamente a fundicao de ferro em pep set evita retrabalho e aumenta a vida útil do conjunto.
Pep set: onde brilha
O processo pep set, com resina fenólica e isocianato curados por amina gasosa, entrega moldes e machos de alta precisão com ciclo rápido e excelente acabamento superficial. Brilha em séries médias e grandes com geometria complexa, paredes finas e tolerâncias de fundido apertadas, onde areia verde não alcança e microfusão custaria demais. A produtividade por molde compensa o custo de resina e equipamento a partir de volumes consistentes. É processo de série, não de protótipo avulso.
As limitações também contam para decidir com honestidade. Investimento em sopradoras e caixas de macho dedicado exige volume para amortizar. Emissão de amina no processo pede exaustão e controle ambiental dedicados. Peças muito grandes extrapolam envelope de máquina e voltam para areia convencional ou cura a frio. Avaliamos processo por peça com conta aberta, indicando pep set apenas onde vence tecnicamente e economicamente.
Tabela: pep set x alternativas
| Critério | Pep set | Areia verde | Cura a frio |
|---|---|---|---|
| Precisão dimensional | Alta | Média | Alta |
| Acabamento | Fino | Rugoso | Fino |
| Volume ideal | Séries médias/grandes | Qualquer | Médias com complexidade |
| Custo de ferramental | Alto dedicado | Baixo flexível | Médio |
| Velocidade | Alta | Média | Média |
Tendências que moldam o futuro
Impressão 3D de machos em areia elimina caixa dedicada em geometrias impossíveis e acelera protótipos de semanas para dias. Simulação de solidificação virou padrão em projetos sérios, prevendo defeito antes do primeiro molde. Sensores de processo com controle em tempo real fecham a malha entre projeto e chão. Reciclagem de areia atinge taxas acima de 90% nas plantas modernas. Quem investe nessas frentes produz melhor e mais barato a cada ano, distanciando-se de quem repete o passado.
Pep set serve para peça única?
Raramente compensa pelo ferramental dedicado. Unitários pedem areia convencional ou impressão 3D de macho sem caixa.
Amina é problema ambiental?
Com exaustão, lavadores e monitoramento, opera dentro de norma. Sem controle, não opera ponto final. Exija licenças válidas.
Migro meu processo para pep set?
Com volume consistente e geometria que justifique, sim, com payback calculado sobre ferramental e ganho de precisão.
Sustentabilidade do pep set
Resina e amina exigem gestão ambiental séria com exaustão, lavadores e monitoramento contínuo dentro de norma. Areia regenerada em circuito fechado reduz descarte a fração mínima do consumo bruto. Energia por peça cai com produtividade alta do processo dedicado. Com esses controles, o pep set opera limpo e licenciado sem passivo oculto. Exija licenças válidas e relatórios de monitoramento antes de homologar fornecedor que usa o processo.
A conta ambiental favorece processo certo para cada volume. Pep set em série dilui impacto fixo por milhares de peças com refugo mínimo. Areia verde em protótipo evita resina e energia de cura para poucas unidades. Impressão 3D de macho elimina caixa dedicada em geometria impossível. Decisão ambiental e econômica convergem quando o processo casa com o volume real.
Tabela: impacto por processo
| Aspecto | Pep set em série | Areia em protótipo | 3D de macho |
|---|---|---|---|
| Resíduo | Baixo por peça | Médio pontual | Mínimo sem caixa |
| Energia | Diluída no volume | Alta por peça | Moderada |
| Emissões | Controladas com sistema | Baixas naturais | Baixas |
| Melhor uso | Séries consistentes | Unitários e testes | Geometria impossível |
Futuro: o que observar nos próximos anos
Ligantes inorgânicos sem emissão avançam para substituir resinas em aplicações sensíveis. Gêmeo digital do molde com simulação acoplada em tempo real fecha a malha projeto-chão. Rastreabilidade por peça com QR gravado a laser vira padrão em cadeias reguladas. Fundição que investe nessas frentes hoje produz melhor e mais barato a cada ano. Acompanhe a evolução com visitas técnicas periódicas aos parceiros estratégicos.
Pep set encarece muito?
No ferramental dedicado sim, diluído na série não. Conta completa por peça acabada decide, nunca custo isolado do molde.
Pequeno volume em pep set?
Só com caixa existente amortizada. Ferramental novo para poucas peças raramente fecha a conta. Avalie caso a caso.
Qualidade consistente?
Com processo controlado e monitorado, sim, com repetibilidade entre as melhores dos processos em areia.
Cotação técnica em 48 horas úteis
Envie desenho ou amostra. Fundição e usinagem próprias. ISO 9001.
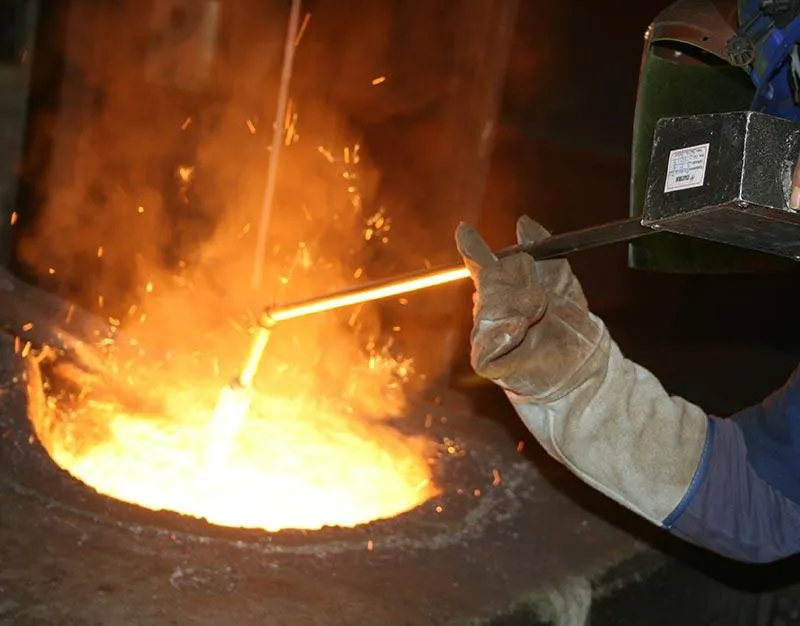
Fundição de ferro em pep set: processo, vantagens e aplicações industriais
Fundicao de ferro em pep set: Guia técnico completo sobre fundição de ferro em pep set: processo, vantagens e aplicações industriais para profissionais da indústria metalúrgica. Informações atualizadas com especificações, normas e aplicações industriais.
Leia também: fundição de ferro fundido sob encomenda
Artigo atualizado e ampliado em 18/09/2026: conteúdo revisado, expandido e com novas seções técnicas.
Fundição de ferro em pep set: o que considerar na especificação
O que é o processo pep set e como funciona
A fundição de ferro em pep set, também conhecida como moldagem em cura química com resina fenólica-uretânica, utiliza um sistema de duas partes: uma resina fenólica e um isocianato, que reagem na presença de um catalisador gasoso (amina terciária) para curar a areia instantaneamente. O processo ocorre em três etapas: mistura da areia com os ligantes, sopro da areia contra o modelo para formar o molde, e passagem do gás catalisador através da areia compactada. A cura ocorre em segundos, permitindo a desmoldagem imediata do modelo e a reutilização da caixa de moldagem para o próximo ciclo. A fundição de ferro em pep set destaca-se pela alta produtividade e pela excelente definição superficial das peças.
Vantagens produtivas do pep set para fundição de ferro
A principal vantagem da fundição de ferro em pep set é a velocidade do ciclo de moldagem. Enquanto a moldagem em areia verde exige de 4 a 24 horas para que o molde ganhe resistência suficiente, o pep set cura em 5 a 30 segundos, permitindo a produção de centenas de moldes por hora em equipamentos automáticos. A precisão dimensional é superior à areia verde, com classes de tolerância CT7 a CT9. O acabamento superficial resultante é mais liso, reduzindo a necessidade de usinagem posterior. Outra vantagem significativa é a menor geração de refugo por defeitos de moldagem, já que o molde curado é rígido e não deforma durante a manipulação e o vazamento do metal.
Aplicações industriais da fundição pep set
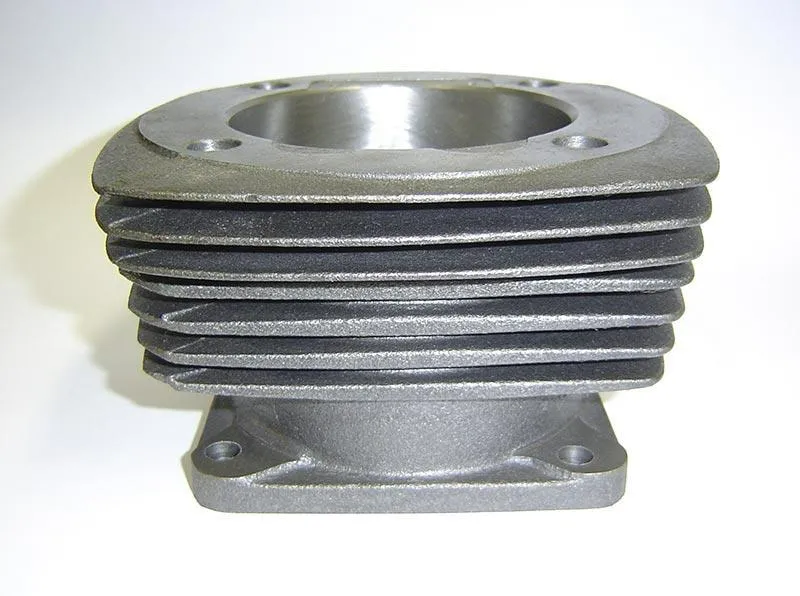
A fundição de ferro em pep set é particularmente adequada para peças de médio e grande porte que exigem boa precisão dimensional e acabamento superficial superior ao da areia verde. As aplicações típicas incluem carcaças de bombas industriais, corpos de válvulas para a indústria petroquímica, componentes de máquinas agrícolas como carcaças de transmissão, peças para compressores, e componentes de equipamentos de movimentação de terra. O processo também é amplamente utilizado na produção de machos complexos para o setor automotivo, onde os canais internos de refrigeração de cabeçotes e blocos de motor exigem geometrias intrincadas que só o pep set consegue reproduzir com precisão.
Comparação com outros processos de moldagem
Ao comparar a fundição de ferro em pep set com a moldagem em areia verde, as diferenças são marcantes. O pep set oferece precisão dimensional 30% superior e acabamento superficial mais liso, mas com custo de ligante 15% a 25% maior. Contra a moldagem em cura química com resina furânica, o pep set é mais rápido (segundos contra horas de cura) e não gera gases tóxicos de SO₂ durante a cura. Em comparação com a macharia shell molding, o pep set permite geometrias mais complexas e maior produtividade, embora o shell molding ofereça acabamento superficial ainda melhor. A escolha entre processos depende do volume de produção, da complexidade geométrica e dos requisitos dimensionais de cada peça.
Controle de gases e segurança na operação pep set
A operação da fundição de ferro em pep set requer cuidados específicos com segurança ocupacional. O gás catalisador utilizado, trietilamina (TEA) ou dimetiletilamina (DMEA), é inflamável e tóxico, exigindo sistemas de exaustão fechados e cortinas de ar nas áreas de injeção de gás. Sensores de detecção de amina monitoram continuamente a concentração no ambiente de trabalho, que deve permanecer abaixo do limite de tolerância de 10 ppm estabelecido pela NR-15. A operação correta inclui a purga do molde com ar comprimido após a cura para remover resíduos de gás antes do vazamento do metal. O tratamento dos efluentes gasosos é feito por lavadores de gases ou queimadores térmicos, garantindo a conformidade com a legislação ambiental.
Perguntas frequentes
Qual a diferença entre ferro fundido cinzento e nodular?
A diferença fundamental está na forma da grafita: no ferro cinzento a grafita é lamelar (em forma de flocos), o que confere alta capacidade de amortecimento de vibrações mas menor resistência à tração. No ferro nodular a grafita é esferoidal (em forma de nódulos), proporcionando maior resistência mecânica e ductilidade.
Quais as classes de ferro fundido mais comuns?
As classes mais comuns são GG20 (200 MPa de resistência à tração) e GG25 (250 MPa) para ferro cinzento, e GGG40 (400 MPa) e GGG50 (500 MPa) para ferro nodular. Cada classe atende a normas ABNT NBR, DIN, ISO e ASTM com especificações equivalentes.
O que significa GG20 e GG25 na classificação do ferro fundido?
GG vem do alemão ‘Grauguss’ (ferro fundido cinzento). O número indica a resistência à tração mínima em MPa. GG20 = 200 MPa, GG25 = 250 MPa. Na norma ABNT NBR 6589, estas classes equivalem a FC200 e FC250 respectivamente.
Qual o processo de fundição mais utilizado no Brasil?
O processo de moldagem em areia verde responde por cerca de 70% da produção brasileira de fundidos. Outros processos incluem cold box (caixa fria) para maior precisão dimensional, pep set para peças de médio porte, e microfusão (cera perdida) para geometrias complexas.
Quanto tempo leva o processo de fundição?
O ciclo completo, da aprovação do desenho à peça pronta, leva de 15 a 45 dias úteis, dependendo da complexidade. Isso inclui: preparação do molde, fusão em forno de indução, vazamento, resfriamento, rebarbação, tratamento térmico e usinagem final. Na Metal Indianápolis, a fundição de ferro em pep set é fabricada sob especificação, com controle de qualidade ISO 9001. Na Metal Indianápolis, a fundicao de ferro em pep set é fabricada sob especificação, com controle de qualidade ISO 9001. Especificar corretamente a fundicao de ferro em pep set evita retrabalho e aumenta a vida útil do conjunto. Solicite um orçamento de fundicao de ferro em pep set para o seu projeto com nossa equipe técnica. A escolha da fundicao de ferro em pep set certa começa pela análise do desenho técnico e da aplicação. Nossa fundição produz a fundicao de ferro em pep set em ferro fundido nodular e cinzento, com usinagem CNC própria. Entender as particularidades da fundicao de ferro em pep set ajuda engenheiros e projetistas na especificação. Para saber mais sobre fundicao de ferro em pep set, fale com a nossa equipe comercial pelo WhatsApp. A Metal Indianápolis atende clientes de todo o Brasil com a fundicao de ferro em pep set sob medida para cada projeto. Na Metal Indianápolis, a fundicao de ferro em pep set é fabricada sob especificação, com controle de qualidade ISO 9001. Especificar corretamente a fundicao de ferro em pep set evita retrabalho e aumenta a vida útil do conjunto.
Pep set: onde brilha
O processo pep set, com resina fenólica e isocianato curados por amina gasosa, entrega moldes e machos de alta precisão com ciclo rápido e excelente acabamento superficial. Brilha em séries médias e grandes com geometria complexa, paredes finas e tolerâncias de fundido apertadas, onde areia verde não alcança e microfusão custaria demais. A produtividade por molde compensa o custo de resina e equipamento a partir de volumes consistentes. É processo de série, não de protótipo avulso.
As limitações também contam para decidir com honestidade. Investimento em sopradoras e caixas de macho dedicado exige volume para amortizar. Emissão de amina no processo pede exaustão e controle ambiental dedicados. Peças muito grandes extrapolam envelope de máquina e voltam para areia convencional ou cura a frio. Avaliamos processo por peça com conta aberta, indicando pep set apenas onde vence tecnicamente e economicamente.
Tabela: pep set x alternativas
| Critério | Pep set | Areia verde | Cura a frio |
|---|---|---|---|
| Precisão dimensional | Alta | Média | Alta |
| Acabamento | Fino | Rugoso | Fino |
| Volume ideal | Séries médias/grandes | Qualquer | Médias com complexidade |
| Custo de ferramental | Alto dedicado | Baixo flexível | Médio |
| Velocidade | Alta | Média | Média |
Tendências que moldam o futuro
Impressão 3D de machos em areia elimina caixa dedicada em geometrias impossíveis e acelera protótipos de semanas para dias. Simulação de solidificação virou padrão em projetos sérios, prevendo defeito antes do primeiro molde. Sensores de processo com controle em tempo real fecham a malha entre projeto e chão. Reciclagem de areia atinge taxas acima de 90% nas plantas modernas. Quem investe nessas frentes produz melhor e mais barato a cada ano, distanciando-se de quem repete o passado.
Pep set serve para peça única?
Raramente compensa pelo ferramental dedicado. Unitários pedem areia convencional ou impressão 3D de macho sem caixa.
Amina é problema ambiental?
Com exaustão, lavadores e monitoramento, opera dentro de norma. Sem controle, não opera ponto final. Exija licenças válidas.
Migro meu processo para pep set?
Com volume consistente e geometria que justifique, sim, com payback calculado sobre ferramental e ganho de precisão.
Sustentabilidade do pep set
Resina e amina exigem gestão ambiental séria com exaustão, lavadores e monitoramento contínuo dentro de norma. Areia regenerada em circuito fechado reduz descarte a fração mínima do consumo bruto. Energia por peça cai com produtividade alta do processo dedicado. Com esses controles, o pep set opera limpo e licenciado sem passivo oculto. Exija licenças válidas e relatórios de monitoramento antes de homologar fornecedor que usa o processo.
A conta ambiental favorece processo certo para cada volume. Pep set em série dilui impacto fixo por milhares de peças com refugo mínimo. Areia verde em protótipo evita resina e energia de cura para poucas unidades. Impressão 3D de macho elimina caixa dedicada em geometria impossível. Decisão ambiental e econômica convergem quando o processo casa com o volume real.
Tabela: impacto por processo
| Aspecto | Pep set em série | Areia em protótipo | 3D de macho |
|---|---|---|---|
| Resíduo | Baixo por peça | Médio pontual | Mínimo sem caixa |
| Energia | Diluída no volume | Alta por peça | Moderada |
| Emissões | Controladas com sistema | Baixas naturais | Baixas |
| Melhor uso | Séries consistentes | Unitários e testes | Geometria impossível |
Futuro: o que observar nos próximos anos
Ligantes inorgânicos sem emissão avançam para substituir resinas em aplicações sensíveis. Gêmeo digital do molde com simulação acoplada em tempo real fecha a malha projeto-chão. Rastreabilidade por peça com QR gravado a laser vira padrão em cadeias reguladas. Fundição que investe nessas frentes hoje produz melhor e mais barato a cada ano. Acompanhe a evolução com visitas técnicas periódicas aos parceiros estratégicos.
Pep set encarece muito?
No ferramental dedicado sim, diluído na série não. Conta completa por peça acabada decide, nunca custo isolado do molde.
Pequeno volume em pep set?
Só com caixa existente amortizada. Ferramental novo para poucas peças raramente fecha a conta. Avalie caso a caso.
Qualidade consistente?
Com processo controlado e monitorado, sim, com repetibilidade entre as melhores dos processos em areia.
Cotação técnica em 48 horas úteis
Envie desenho ou amostra. Fundição e usinagem próprias. ISO 9001.