indianapolis.com.br

Anéis para compressor de alta pressão: materiais e desempenho​

O texto orienta sobre como escolher o melhor fabricante de anéis para compressores de alta pressão, ressaltando os critérios de vedação e as peças em ferro fundido usinadas em CNC da Metalúrgica Indianápolis.

Compartilhe!

Precisa fabricar uma peça sob especificação?

Nossa equipe analisa seu projeto e oferece a melhor solução em fundição e usinagem.

Anéis para compressor de alta pressão: materiais e desempenho

Aneis para compressor de alta pressao: Guia técnico completo sobre anéis para compressor de alta pressão: materiais e desempenho para profissionais da indústria metalúrgica. Informações atualizadas com especificações, normas e aplicações industriais.

Artigo atualizado e ampliado em 18/09/2026: conteúdo revisado, expandido e com novas seções técnicas.

Anéis para compressor de alta pressão: o que considerar na especificação

Materiais para compressores acima de 100 bar

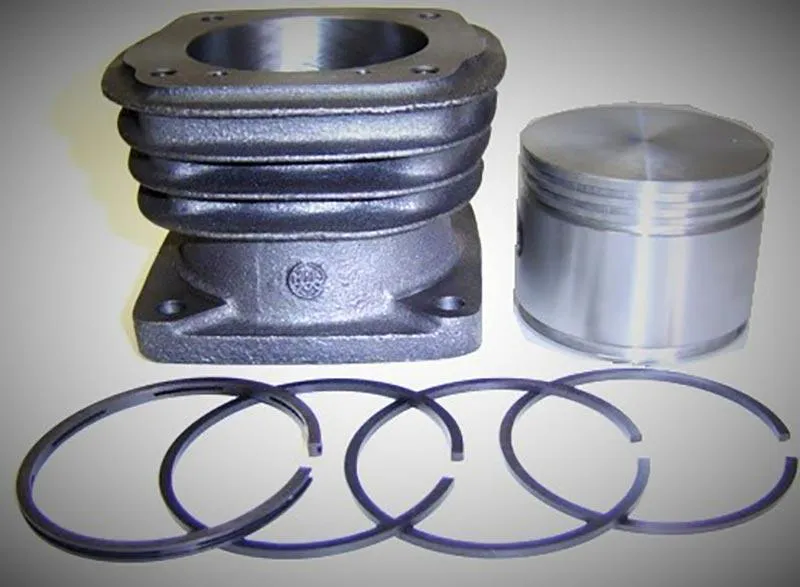
Compressores de alta pressão (100-350 bar) impõem exigências severas aos anéis de segmento: pressão específica acima de 0,8 MPa na parede do cilindro e temperaturas de 150-250°C. Para estas condições, o ferro fundido nodular com matriz martensítica revenida (dureza 350-400 HB) oferece resistência à deformação plástica e estabilidade dimensional. A adição de 0,8-1,2% de molibdênio e 0,5-0,8% de cromo melhora a resistência à fluência a quente em 60%. Em compressores hiperbáricos (>350 bar) para aplicações como PEBD (polietileno de baixa densidade), utilizam-se anéis de aço ferramenta AISI D2 temperado (58-60 HRC) com revestimento de carboneto de tungstênio aplicado por HVOF (High Velocity Oxygen Fuel), que atinge dureza superficial de 1.100-1.300 HV e resistência ao desgaste 10× superior ao ferro fundido.

Solicite sua cotação em até 48 horas úteis

Envie seu desenho técnico (DWG, PDF, STEP, IGES) ou amostra física para análise gratuita. Nossa engenharia avalia o projeto e retorna com orçamento em até 48 horas úteis.

Solicitar Cotação →

Projeto termomecânico e dilatação diferencial

O projeto de anéis para compressores de alta pressão deve considerar rigorosamente a dilatação térmica diferencial entre o anel (α = 12×10⁻⁶/°C para ferro fundido) e o cilindro (α = 11×10⁻⁶/°C para aço). A 200°C, a diferença de dilatação radial em um anel de 200 mm é de aproximadamente 0,04 mm, valor que deve ser subtraído da folga a frio para evitar gap nulo em operação. O coeficiente de expansão é crítico: um gap projetado para 0,30 mm a 20°C pode reduzir para 0,18 mm a 200°C se a dilatação diferencial não for considerada. A Metal Indianápolis utiliza análise por elementos finitos (FEA) para simular o perfil de deformação do anel sob pressão e temperatura combinadas, otimizando a distribuição de tensões e evitando concentradores que causariam fratura por fadiga em ciclos de 10¹⁰ a 10¹¹ ciclos de pressurização.

Sistemas de vedação em cascata e anéis intermediários

Compressores de alta pressão frequentemente utilizam sistemas de vedação em cascata com múltiplos anéis intermediários (pressure breaker rings) para reduzir gradativamente a pressão. Cada estágio de segmentos suporta um diferencial de pressão específico: o primeiro anel recebe a pressão máxima de descarga, e os subsequentes reduzem a pressão em degraus de 30-50 bar. Entre os anéis de vedação, são instalados anéis espaçadores com canais radiais que equalizam a pressão no perímetro. O número total de anéis em um conjunto pode chegar a 8-12 em compressores hiperbáricos. A folga lateral dos anéis espaçadores é 50% maior que a dos anéis de vedação (0,10-0,15 mm) para permitir fluxo controlado de gás. Projetar corretamente a sequência de queda de pressão é essencial para evitar sobrecarga em um único anel e garantir vida útil de 8.000-15.000 horas.

Lubrificação por barbotagem e refrigeração forçada

Em compressores de alta pressão, a lubrificação dos anéis de segmento é crítica devido às cargas elevadas na interface anel-cilindro. O sistema de barbotagem (splash lubrication) com óleo sintético ISO VG 320 (alta viscosidade) é padrão, formando filme de óleo de 1-5 µm entre o anel e a parede. A vazão de óleo injetado é de 0,5-2,0 L/h por cilindro, com temperatura controlada por trocador de calor para manter o óleo abaixo de 80°C. A refrigeração forçada dos anéis é feita por canais no pistão que circulam óleo refrigerado, reduzindo a temperatura do anel em 30-50°C. Sistemas de injeção de óleo entre os anéis (inter-ring oil injection) reduzem o atrito em até 40% em compressores de 200-350 bar. A qualidade do óleo e o intervalo de troca (tipicamente 500-1.000 horas) impactam diretamente a vida dos segmentos.

Inspeção não destrutiva e critérios de aprovação

Anéis para compressores de alta pressão requerem inspeção 100% por ensaio de partículas magnéticas (Magnetic Particle Inspection) conforme ASTM E709, com sensibilidade suficiente para detectar trincas superficiais de 0,5 mm. Complementarmente, o ensaio por correntes parasitas (Eddy Current) avalia a integridade superficial do revestimento e detecta descontinuidades subsuperficiais até 1 mm de profundidade. A densidade mínima do material é verificada por ultrassom com transdutor de 10 MHz. Cada anel recebe identificação individual gravada a laser com código de rastreabilidade contendo data de fabricação, lote de fundição e número de série. A Metal Indianápolis emite certificado 3.2 (com testemunha do cliente) para anéis de alta pressão, incluindo curva tensão-deformação e resultados de ensaio de dureza HRC em 3 pontos equidistantes. Na Metal Indianápolis, a anéis para compressor de alta pressão é fabricada sob especificação, com controle de qualidade ISO 9001. Especificar corretamente a anéis para compressor de alta pressão evita retrabalho e aumenta a vida útil do conjunto. Solicite um orçamento de anéis para compressor de alta pressão para o seu projeto com nossa equipe técnica. A escolha da anéis para compressor de alta pressão certa começa pela análise do desenho técnico e da aplicação. Nossa fundição produz a anéis para compressor de alta pressão em ferro fundido nodular e cinzento, com usinagem CNC própria. Na Metal Indianápolis, a aneis para compressor de alta pressao é fabricada sob especificação, com controle de qualidade ISO 9001. Especificar corretamente a aneis para compressor de alta pressao evita retrabalho e aumenta a vida útil do conjunto. Solicite um orçamento de aneis para compressor de alta pressao para o seu projeto com nossa equipe técnica. A escolha da aneis para compressor de alta pressao certa começa pela análise do desenho técnico e da aplicação. Nossa fundição produz a aneis para compressor de alta pressao em ferro fundido nodular e cinzento, com usinagem CNC própria. Entender as particularidades da aneis para compressor de alta pressao ajuda engenheiros e projetistas na especificação. Para saber mais sobre aneis para compressor de alta pressao, fale com a nossa equipe comercial pelo WhatsApp. A Metal Indianápolis atende clientes de todo o Brasil com a aneis para compressor de alta pressao sob medida para cada projeto. Na Metal Indianápolis, a aneis para compressor de alta pressao é fabricada sob especificação, com controle de qualidade ISO 9001.

Limites do ferro em alta pressão

O ferro fundido, mesmo nodular, tem teto de aplicação definido por pressão, temperatura e fadiga combinadas. Acima de 40 bar contínuos com temperatura elevada, a fluência e a fadiga térmica exigem análise por cálculo, não apenas seleção por tabela. Paredes espessas geram gradiente térmico que tensiona o material a cada ciclo. É nessa fronteira que entram aços forjados, bronze de alta resistência ou projetos com refrigeração dedicada. Reconhecer o limite do material é engenharia honesta, e indicamos a rota correta mesmo quando ela sai do nosso forno.

Dentro da janela do ferro, o dimensionamento correto extrai o máximo com segurança. Espessura calculada para a pressão com fator de serviço, raios generosos nas transições para fadiga, e ensaio hidrostático ou pneumático com critério de aceitação escrito. Nossos lotes para alta pressão seguem esse rito com ultrassom nas zonas críticas e laudo completo. Consulte os critérios de fornecimento crítico.

Quando migrar para aço ou bronze

Pressões acima de 60 bar contínuos, temperaturas que degradam o ferro, meios corrosivos severos ou exigência normativa explícita indicam outro material. A migração recalcula geometria, folgas e fixação, nunca apenas troca a liga no mesmo desenho. Nesses casos atuamos na especificação e indicamos parceiros quando a fabricação sai do nosso processo, mantendo a consultoria técnica sem custo. O cliente certo no material certo volta com os projetos em ferro, onde somos imbatíveis.

Alta pressão exige sempre nodular?

Na maioria dos casos sim, pelo teto de resistência e fadiga. Exceções com geometria favorável e temperatura controlada podem usar cinzento de alta classe com laudo.

Ensaio hidrostático é obrigatório?

Em vasos e componentes de pressão normatizados, sim, com critério escrito. Em compressores, o teste do conjunto valida o sistema completo.

Ferro fundido em oxigênio?

Não sem análise dedicada e limpeza para serviço com oxigênio. Risco de combustão exige materiais e procedimentos específicos.

Instrumentação de teste em alta pressão

Validar componente de alta pressão exige bancada com pressurização controlada, medição de deformação por strain gauges nos pontos críticos e monitoramento acústico de microfissuração durante os ciclos. O protocolo padrão aplica 1,5 vez a pressão de trabalho por tempo definido, com inspeção dimensional antes e depois. Variação permanente acima da tolerância reprova o lote independente de aparência. Esse rigor diferencia componente certificado de peça comum e sustenta aplicações onde falha não é opção.

Em campo, instale manômetros calibrados e válvulas de alívio dimensionadas antes do componente em teste. Monitore os primeiros ciclos com atenção redobrada e registre pressões e temperaturas de operação real. Qualquer deriva fora da curva de projeto indica revisão imediata, nunca operação continuada sob suspeita. O laudo de teste acompanha o lote com rastreabilidade completa até a corrida de fundição.

Teste hidrostático ou pneumático?

Hidrostático por segurança, pois água armazena pouca energia. Pneumático só com barreira e procedimento rígido, pela energia armazenada no gás.

Periodicidade de reteste?

Conforme norma da aplicação e histórico. Vasos normatizados seguem NR-13 e códigos aplicáveis sem exceção.

Coeficiente de segurança usual?

De 2 a 4 sobre a pressão de trabalho conforme norma aplicável e consequência de falha. Segurança nunca se otimiza pelo menor custo.

Rastreabilidade do lote de alta pressão?

Total, da corrida ao ensaio final, com laudos vinculados à nota por 5 anos. Sem rastreabilidade não há garantia acionável.

Seguro de responsabilidade cobre?

Componentes críticos exigem apólice do fabricante e do instalador. Verifique cobertura antes da partida, não depois do sinistro.
Artigos relacionados

  • Todos
  • Componentes Mecânicos
  • Fundição
  • Materiais
  • Processos Industriais

Precisa fabricar uma peça sob
especificação?

Nossa equipe analisa seu projeto e oferece a melhor solução em fundição e usinagem.

Anéis para compressor de alta pressão: materiais e desempenho​

Anéis para compressor de alta pressão: materiais e desempenho

Aneis para compressor de alta pressao: Guia técnico completo sobre anéis para compressor de alta pressão: materiais e desempenho para profissionais da indústria metalúrgica. Informações atualizadas com especificações, normas e aplicações industriais.

Artigo atualizado e ampliado em 18/09/2026: conteúdo revisado, expandido e com novas seções técnicas.

Anéis para compressor de alta pressão: o que considerar na especificação

Materiais para compressores acima de 100 bar

Compressores de alta pressão (100-350 bar) impõem exigências severas aos anéis de segmento: pressão específica acima de 0,8 MPa na parede do cilindro e temperaturas de 150-250°C. Para estas condições, o ferro fundido nodular com matriz martensítica revenida (dureza 350-400 HB) oferece resistência à deformação plástica e estabilidade dimensional. A adição de 0,8-1,2% de molibdênio e 0,5-0,8% de cromo melhora a resistência à fluência a quente em 60%. Em compressores hiperbáricos (>350 bar) para aplicações como PEBD (polietileno de baixa densidade), utilizam-se anéis de aço ferramenta AISI D2 temperado (58-60 HRC) com revestimento de carboneto de tungstênio aplicado por HVOF (High Velocity Oxygen Fuel), que atinge dureza superficial de 1.100-1.300 HV e resistência ao desgaste 10× superior ao ferro fundido.

Solicite sua cotação em até 48 horas úteis

Envie seu desenho técnico (DWG, PDF, STEP, IGES) ou amostra física para análise gratuita. Nossa engenharia avalia o projeto e retorna com orçamento em até 48 horas úteis.

Solicitar Cotação →

Projeto termomecânico e dilatação diferencial

O projeto de anéis para compressores de alta pressão deve considerar rigorosamente a dilatação térmica diferencial entre o anel (α = 12×10⁻⁶/°C para ferro fundido) e o cilindro (α = 11×10⁻⁶/°C para aço). A 200°C, a diferença de dilatação radial em um anel de 200 mm é de aproximadamente 0,04 mm, valor que deve ser subtraído da folga a frio para evitar gap nulo em operação. O coeficiente de expansão é crítico: um gap projetado para 0,30 mm a 20°C pode reduzir para 0,18 mm a 200°C se a dilatação diferencial não for considerada. A Metal Indianápolis utiliza análise por elementos finitos (FEA) para simular o perfil de deformação do anel sob pressão e temperatura combinadas, otimizando a distribuição de tensões e evitando concentradores que causariam fratura por fadiga em ciclos de 10¹⁰ a 10¹¹ ciclos de pressurização.

Sistemas de vedação em cascata e anéis intermediários

Compressores de alta pressão frequentemente utilizam sistemas de vedação em cascata com múltiplos anéis intermediários (pressure breaker rings) para reduzir gradativamente a pressão. Cada estágio de segmentos suporta um diferencial de pressão específico: o primeiro anel recebe a pressão máxima de descarga, e os subsequentes reduzem a pressão em degraus de 30-50 bar. Entre os anéis de vedação, são instalados anéis espaçadores com canais radiais que equalizam a pressão no perímetro. O número total de anéis em um conjunto pode chegar a 8-12 em compressores hiperbáricos. A folga lateral dos anéis espaçadores é 50% maior que a dos anéis de vedação (0,10-0,15 mm) para permitir fluxo controlado de gás. Projetar corretamente a sequência de queda de pressão é essencial para evitar sobrecarga em um único anel e garantir vida útil de 8.000-15.000 horas.

Lubrificação por barbotagem e refrigeração forçada

Em compressores de alta pressão, a lubrificação dos anéis de segmento é crítica devido às cargas elevadas na interface anel-cilindro. O sistema de barbotagem (splash lubrication) com óleo sintético ISO VG 320 (alta viscosidade) é padrão, formando filme de óleo de 1-5 µm entre o anel e a parede. A vazão de óleo injetado é de 0,5-2,0 L/h por cilindro, com temperatura controlada por trocador de calor para manter o óleo abaixo de 80°C. A refrigeração forçada dos anéis é feita por canais no pistão que circulam óleo refrigerado, reduzindo a temperatura do anel em 30-50°C. Sistemas de injeção de óleo entre os anéis (inter-ring oil injection) reduzem o atrito em até 40% em compressores de 200-350 bar. A qualidade do óleo e o intervalo de troca (tipicamente 500-1.000 horas) impactam diretamente a vida dos segmentos.

Inspeção não destrutiva e critérios de aprovação

Anéis para compressores de alta pressão requerem inspeção 100% por ensaio de partículas magnéticas (Magnetic Particle Inspection) conforme ASTM E709, com sensibilidade suficiente para detectar trincas superficiais de 0,5 mm. Complementarmente, o ensaio por correntes parasitas (Eddy Current) avalia a integridade superficial do revestimento e detecta descontinuidades subsuperficiais até 1 mm de profundidade. A densidade mínima do material é verificada por ultrassom com transdutor de 10 MHz. Cada anel recebe identificação individual gravada a laser com código de rastreabilidade contendo data de fabricação, lote de fundição e número de série. A Metal Indianápolis emite certificado 3.2 (com testemunha do cliente) para anéis de alta pressão, incluindo curva tensão-deformação e resultados de ensaio de dureza HRC em 3 pontos equidistantes. Na Metal Indianápolis, a anéis para compressor de alta pressão é fabricada sob especificação, com controle de qualidade ISO 9001. Especificar corretamente a anéis para compressor de alta pressão evita retrabalho e aumenta a vida útil do conjunto. Solicite um orçamento de anéis para compressor de alta pressão para o seu projeto com nossa equipe técnica. A escolha da anéis para compressor de alta pressão certa começa pela análise do desenho técnico e da aplicação. Nossa fundição produz a anéis para compressor de alta pressão em ferro fundido nodular e cinzento, com usinagem CNC própria. Na Metal Indianápolis, a aneis para compressor de alta pressao é fabricada sob especificação, com controle de qualidade ISO 9001. Especificar corretamente a aneis para compressor de alta pressao evita retrabalho e aumenta a vida útil do conjunto. Solicite um orçamento de aneis para compressor de alta pressao para o seu projeto com nossa equipe técnica. A escolha da aneis para compressor de alta pressao certa começa pela análise do desenho técnico e da aplicação. Nossa fundição produz a aneis para compressor de alta pressao em ferro fundido nodular e cinzento, com usinagem CNC própria. Entender as particularidades da aneis para compressor de alta pressao ajuda engenheiros e projetistas na especificação. Para saber mais sobre aneis para compressor de alta pressao, fale com a nossa equipe comercial pelo WhatsApp. A Metal Indianápolis atende clientes de todo o Brasil com a aneis para compressor de alta pressao sob medida para cada projeto. Na Metal Indianápolis, a aneis para compressor de alta pressao é fabricada sob especificação, com controle de qualidade ISO 9001.

Limites do ferro em alta pressão

O ferro fundido, mesmo nodular, tem teto de aplicação definido por pressão, temperatura e fadiga combinadas. Acima de 40 bar contínuos com temperatura elevada, a fluência e a fadiga térmica exigem análise por cálculo, não apenas seleção por tabela. Paredes espessas geram gradiente térmico que tensiona o material a cada ciclo. É nessa fronteira que entram aços forjados, bronze de alta resistência ou projetos com refrigeração dedicada. Reconhecer o limite do material é engenharia honesta, e indicamos a rota correta mesmo quando ela sai do nosso forno.

Dentro da janela do ferro, o dimensionamento correto extrai o máximo com segurança. Espessura calculada para a pressão com fator de serviço, raios generosos nas transições para fadiga, e ensaio hidrostático ou pneumático com critério de aceitação escrito. Nossos lotes para alta pressão seguem esse rito com ultrassom nas zonas críticas e laudo completo. Consulte os critérios de fornecimento crítico.

Quando migrar para aço ou bronze

Pressões acima de 60 bar contínuos, temperaturas que degradam o ferro, meios corrosivos severos ou exigência normativa explícita indicam outro material. A migração recalcula geometria, folgas e fixação, nunca apenas troca a liga no mesmo desenho. Nesses casos atuamos na especificação e indicamos parceiros quando a fabricação sai do nosso processo, mantendo a consultoria técnica sem custo. O cliente certo no material certo volta com os projetos em ferro, onde somos imbatíveis.

Alta pressão exige sempre nodular?

Na maioria dos casos sim, pelo teto de resistência e fadiga. Exceções com geometria favorável e temperatura controlada podem usar cinzento de alta classe com laudo.

Ensaio hidrostático é obrigatório?

Em vasos e componentes de pressão normatizados, sim, com critério escrito. Em compressores, o teste do conjunto valida o sistema completo.

Ferro fundido em oxigênio?

Não sem análise dedicada e limpeza para serviço com oxigênio. Risco de combustão exige materiais e procedimentos específicos.

Instrumentação de teste em alta pressão

Validar componente de alta pressão exige bancada com pressurização controlada, medição de deformação por strain gauges nos pontos críticos e monitoramento acústico de microfissuração durante os ciclos. O protocolo padrão aplica 1,5 vez a pressão de trabalho por tempo definido, com inspeção dimensional antes e depois. Variação permanente acima da tolerância reprova o lote independente de aparência. Esse rigor diferencia componente certificado de peça comum e sustenta aplicações onde falha não é opção.

Em campo, instale manômetros calibrados e válvulas de alívio dimensionadas antes do componente em teste. Monitore os primeiros ciclos com atenção redobrada e registre pressões e temperaturas de operação real. Qualquer deriva fora da curva de projeto indica revisão imediata, nunca operação continuada sob suspeita. O laudo de teste acompanha o lote com rastreabilidade completa até a corrida de fundição.

Teste hidrostático ou pneumático?

Hidrostático por segurança, pois água armazena pouca energia. Pneumático só com barreira e procedimento rígido, pela energia armazenada no gás.

Periodicidade de reteste?

Conforme norma da aplicação e histórico. Vasos normatizados seguem NR-13 e códigos aplicáveis sem exceção.

Coeficiente de segurança usual?

De 2 a 4 sobre a pressão de trabalho conforme norma aplicável e consequência de falha. Segurança nunca se otimiza pelo menor custo.

Rastreabilidade do lote de alta pressão?

Total, da corrida ao ensaio final, com laudos vinculados à nota por 5 anos. Sem rastreabilidade não há garantia acionável.

Seguro de responsabilidade cobre?

Componentes críticos exigem apólice do fabricante e do instalador. Verifique cobertura antes da partida, não depois do sinistro.
Artigos relacionados

  • Todos
  • Componentes Mecânicos
  • Fundição
  • Materiais
  • Processos Industriais

Precisa fabricar uma peça sob
especificação?

Nossa equipe analisa seu projeto e oferece a melhor solução em fundição e usinagem.