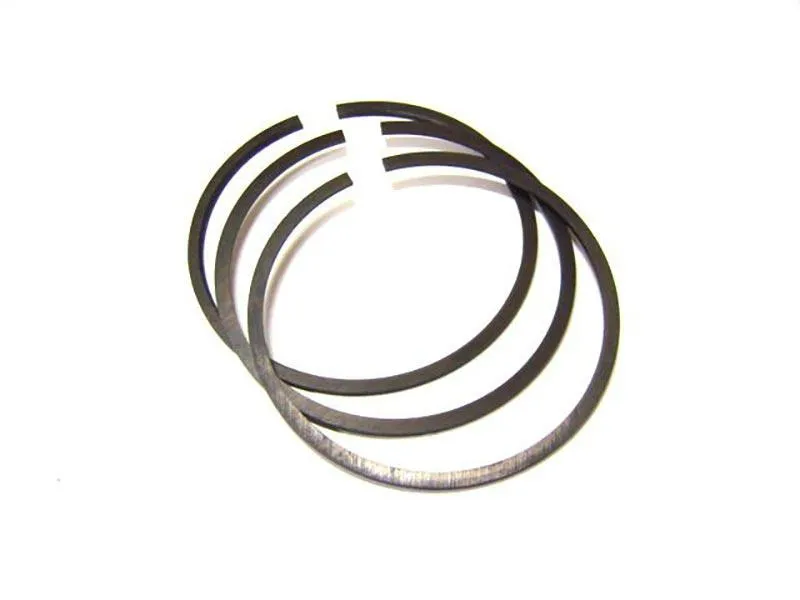
Anéis de segmento de pistão para compressores: guia de seleção
Aneis de segmento pistao: Guia técnico completo sobre anéis de segmento de pistão para compressores: guia de seleção para profissionais da indústria metalúrgica. Informações atualizadas com especificações, normas e aplicações industriais.
Leia também: guia completo: anel de segmento
Artigo atualizado e ampliado em 18/09/2026: conteúdo revisado, expandido e com novas seções técnicas.
Aneis de segmento pistao: o que considerar na especificação
Anéis de segmento de pistão: o que considerar na especificação
Critérios de seleção conforme o tipo de compressor
A seleção do anel de segmento de pistão para compressores depende diretamente do tipo de compressor e do gás comprimido. Em compressores alternativos de baixa pressão (até 10 bar), anéis de ferro fundido cinzento GG25 com dureza 200-240 HB oferecem desempenho equilibrado com custo reduzido. Para compressores de média pressão (10-80 bar) com gases inertes, o ferro fundido nodular GGG40 com grafita esferoidal proporciona resistência à tração de 400 MPa e menor taxa de desgaste. Já em compressores que operam com gases corrosivos (H₂S, CO₂, gás natural), o bronze SAE 660 ou o ferro fundido com adição de 8-12% de níquel resistente à corrosão são obrigatórios. A velocidade média do pistão (m/s) e a temperatura de descarga (tipicamente 120-200°C) definem o material ideal.
Solicite sua cotação em até 48 horas úteis
Envie seu desenho técnico (DWG, PDF, STEP, IGES) ou amostra física para análise gratuita. Nossa engenharia avalia o projeto e retorna com orçamento em até 48 horas úteis.
Solicitar Cotação →
Perfis de anéis e suas funções específicas
Cada anel em um conjunto de segmento de pistão desempenha função distinta. O anel de compressão superior possui perfil retangular ou keystone (trapezoidal) com altura entre 3-6 mm, projetado para suportar a pressão máxima do ciclo. O segundo anel de compressão utiliza perfil napier (chanfrado) para auxiliar na vedação e controlar o fluxo de óleo. Os anéis raspadores de óleo têm canal central com furos de drenagem (slot type) ou dupla face de contato, garantindo espessura de filme de óleo entre 0,5-3 µm na parede do cilindro. Em compressores de alta velocidade (>600 rpm), anéis keystone evitam o emperramento por depósitos de carbono, pois o perfil trapezoidal reduz o acúmulo de resíduos na folga lateral. A relação entre altura do anel e espessura radial segue a proporção 1:1,2 a 1:1,5.
Tensão diametral e pressão específica na parede
A tensão diametral (tangencial) do anel de segmento define a pressão que ele exerce contra a parede do cilindro. Em compressores, a pressão específica ideal situa-se entre 0,10 e 0,40 MPa, dependendo da velocidade do pistão e da viscosidade do lubrificante. Anéis com tensão excessiva aumentam o atrito e o consumo de energia em até 15%, enquanto tensão insuficiente causa blow-by (passagem de gás) e queda de eficiência volumétrica. A tensão diametral é calculada pela fórmula P = (0,1414 × E × q) / (D × (D/q – 1)²), onde E é módulo de elasticidade, q espessura radial e D diâmetro. Para anéis de ferro fundido (E=110 GPa), a tensão diametral típica varia de 10-20 N/mm². A Metal Indianápolis ajusta a tensão conforme o perfil de pressão do compressor.
Compatibilidade com lubrificantes e gases
A compatibilidade química entre o material do anel e o gás comprimido é fator determinante na vida útil do segmento. Em compressores de oxigênio, os anéis devem ser fabricados em PTFE ou bronze especial sem grafita, pois a grafita em contato com O₂ puro pode inflamar acima de 400°C. Para compressores de hidrogênio, o ferro fundido com grafita esferoidal é preferível devido à baixa permeabilidade ao H₂ (0,5×10⁻⁹ cm²/s). Em sistemas com lubrificação por névoa de óleo mineral ISO VG 68 a 220, a porosidade do ferro fundido (3-5% de poros) retém o lubrificante e reduz o atrito. Compressores sem lubrificação (oil-free) exigem anéis de materiais autolubrificantes como PTFE com carga de bronze ou carbono-grafita, com coeficiente de atrito seco de 0,08-0,15.
Vida útil esperada e indicadores de troca
A vida útil de anéis de segmento de pistão em compressores industriais varia de 4.000 a 20.000 horas, dependendo das condições operacionais. Os principais indicadores de desgaste são: folga de topo aumentando além de 2,5× o valor original, consumo de óleo acima de 0,5 g/kWh, blow-by superior a 3% do fluxo nominal, e queda da pressão de descarga abaixo do especificado. A medição do gap com o anel inserido em calibrador cilíndrico a cada 2.000 horas permite planejar a troca antes da falha. Anéis de ferro fundido desgastam a uma taxa de 10-30 µm a cada 1.000 horas em condições normais. A Metal Indianápolis recomenda a troca preventiva do conjunto completo (todos os anéis do pistão) para garantir desgaste uniforme e evitar folgas escalonadas entre anéis novos e usados. Na Metal Indianápolis, a anéis de segmento de pistão é fabricada sob especificação, com controle de qualidade ISO 9001. Especificar corretamente a anéis de segmento de pistão evita retrabalho e aumenta a vida útil do conjunto. Solicite um orçamento de anéis de segmento de pistão para o seu projeto com nossa equipe técnica. A escolha da anéis de segmento de pistão certa começa pela análise do desenho técnico e da aplicação. Nossa fundição produz a anéis de segmento de pistão em ferro fundido nodular e cinzento, com usinagem CNC própria. Na Metal Indianápolis, a aneis de segmento pistao é fabricada sob especificação, com controle de qualidade ISO 9001. Especificar corretamente a aneis de segmento pistao evita retrabalho e aumenta a vida útil do conjunto. Solicite um orçamento de aneis de segmento pistao para o seu projeto com nossa equipe técnica. A escolha da aneis de segmento pistao certa começa pela análise do desenho técnico e da aplicação. Nossa fundição produz a aneis de segmento pistao em ferro fundido nodular e cinzento, com usinagem CNC própria. Entender as particularidades da aneis de segmento pistao ajuda engenheiros e projetistas na especificação. Para saber mais sobre aneis de segmento pistao, fale com a nossa equipe comercial pelo WhatsApp. A Metal Indianápolis atende clientes de todo o Brasil com a aneis de segmento pistao sob medida para cada projeto. Na Metal Indianápolis, a aneis de segmento pistao é fabricada sob especificação, com controle de qualidade ISO 9001.
Seleção por pressão e regime
Até 10 bar em regime intermitente, cinzento standard atende com folga. De 10 a 25 bar contínuos, suba para cinzento de alta classe com face tratada. Acima de 25 bar ou em regime severo, nodular GGG50 com especificação dedicada. A tabela completa por aplicação está no guia de compressor. Pressão sem regime não especifica nada: compressor que parte e para o dia todo exige material diferente do que roda 24 horas, mesmo na mesma pressão.
Conjunto com camisa e cabeçote
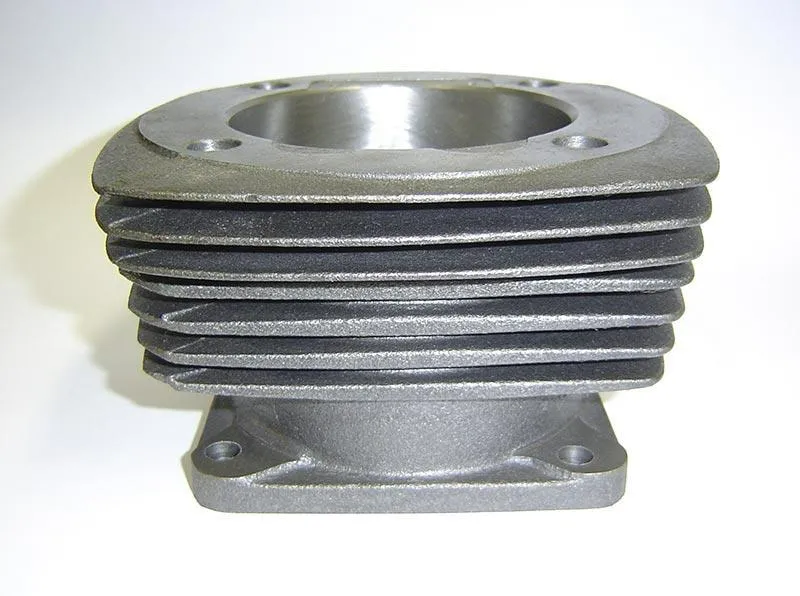
Anel, camisa e cabeçote formam sistema. Camisa ovalizada condena anel novo em meses. Cabeçote empenado vaza compressão que o anel não segura. Na reforma, avalie o trio completo com súbito e régua de precisão antes de comprar peças. Nossas camisas para compressor seguem o mesmo rigor dimensional dos anéis, com laudo por lote.
Com que frequência revisar?
Preventiva anual com medição de blow-by e consumo de óleo. Tendência de alta antecipa a intervenção antes da quebra.
Kit completo ou peças avulsas?
Kit do mesmo lote garante compatibilidade dimensional e química. Avulsas servem para reposição pontual com medição confirmada.
Pressão x temperatura: mapa de decisão
Abaixo de 10 bar intermitentes, cinzento standard resolve com folga e custo mínimo. Entre 10 e 25 bar contínuos, cinzento de alta classe com face tratada equilibra vida e preço. Acima de 25 bar ou com temperatura elevada, nodular tratado com folgas ampliadas. Acima dos limites do ferro, avaliamos bronze ou soluções especiais sem viés. O mapa completo com faixas está no guia de compressor, e a base de ligas no pilar de materiais.
Regime intermitente muda a especificação?
Muda. Partidas frequentes exigem resistência a scuffing maior que regime contínuo na mesma pressão. Informe o ciclo real na cotação.
Fluido do processo interfere?
Sim. Compatibilidade química do fluido com o material e o lubrificante deve ser verificada, especialmente em refrigeração e gases especiais.
Manutenção preventiva do conjunto compressor
Anel não trabalha sozinho e a preventiva deve cobrir o sistema. Verifique óleo e filtros nos intervalos do fabricante, meça blow-by trimestralmente como termômetro da vedação, inspecione válvulas de admissão e descarga que afetam a pressão diferencial sobre os anéis, e confira resfriamento, pois temperatura acima do projeto degrada óleo e anel juntos. Registre tudo por equipamento para construir a curva de vida real da sua frota. Com 12 meses de histórico, a troca passa de corretiva para programada, com peça comprada sem urgência no lote sob medida.
Na parada programada, aproveite para avaliar camisa, cabeçote e bronzinas no mesmo ciclo, diluindo o custo de mão de obra por intervenção. Kit completo com peças do mesmo lote elimina incompatibilidade dimensional e química entre componentes novos e gastos. É a lógica do custo total que sustenta contratos de manutenção bem geridos.
Qual intervalo entre preventivas?
Segue o manual do equipamento ajustado pelo histórico real. Sem histórico, comece com metade do intervalo nominal e alongue conforme dados.
Vale contrato de manutenção?
Para frotas acima de 10 equipamentos, sim. Dilui engenharia, trava preço de peças e programa paradas fora do pico.
Compressor novo ou retífica?
Com carcaça íntegra, a retífica com kit completo custa fração do novo. Com bloco trincado ou mancal ovalizado além do limite, avalie a troca.
Óleo sintético prolonga a vida?
Sim, com estabilidade térmica e resistência à oxidação superiores. Siga a viscosidade do manual e os intervalos estendidos com análise periódica.
Filtro de ar influencia na vida do anel?
Muito. Poeira admitida vira pasta abrasiva com o óleo e desgasta anel e camisa prematuramente. Filtro em dia é o mantenimiento mais barato que existe.